


Nouvelles de l'industrie
 Accueil / Nouvelles récentes / Nouvelles de l'industrie / Solution intelligente de lyophilisation : contrôles intelligents, coûts réduits, meilleurs lots
 2026.09.02
 Nouvelles de l'industrie
Un seul lot de lyophilisation industrielle dure généralement de 18 à 24 heures. Si la température des étagères dérive de quelques degrés au-dessus du point d'effondrement du produit pendant le séchage primaire, la charge peut perdre sa structure poreuse et se transformer en une masse dense et collante qu'aucune chaîne de conditionnement ne peut récupérer. Ce seul risque explique pourquoi les propriétaires d’usines demandent désormais une solution de lyophilisation intelligente plutôt qu’un simple lyophilisateur sous vide.
La définition est plus simple que ne le suggère le marketing : une solution de lyophilisation intelligente est un système dans lequel des capteurs, un logiciel de contrôle et une connectivité gèrent automatiquement la congélation, le séchage primaire et le séchage secondaire, de sorte que le cycle suit le comportement réel de votre matériau au lieu d'un calendrier fixe. En pratique, cela signifie moins de lots réduits, une consommation d'énergie réduite par kilogramme de produit fini et des enregistrements de lots complets que vous pouvez remettre à un client ou à un auditeur sans semaines de paperasse manuelle. Les sections ci-dessous expliquent comment fonctionnent ces renseignements, où le retour sur investissement apparaît en premier et quels points vérifier avant de vous engager sur un bon de commande.
La lyophilisation, ou lyophilisation, élimine l'eau par sublimation : le matériau est d'abord congelé, puis maintenu sous vide profond pour que la glace se transforme directement en vapeur, et enfin chauffé doucement pour éliminer l'eau liée. La physique est bien comprise. La difficulté est que chaque étape a une fenêtre de sécurité étroite et que la fenêtre se déplace à chaque formulation. Une purée de baies, une poudre de probiotiques et une tranche de bœuf cuit ne se comportent pas de la même manière à des températures de conservation identiques.
Une solution intelligente gère cette variabilité avec trois couches travaillant ensemble.
Les recettes stockées définissent les taux de rampe, les plateaux de maintien, les points de consigne du vide et les objectifs du condenseur pour chaque produit. Pendant le fonctionnement, le contrôle en cascade permet à la température du produit mesurée de corriger automatiquement la sortie de l'étagère au lieu d'attendre un changement d'étape programmé. À la fin du séchage secondaire, un test automatique d’augmentation de pression détermine le véritable point final plutôt que de s’appuyer sur une minuterie fixe.
Les systèmes modernes enregistrent chaque paramètre, transmettent des alarmes d'écart au téléphone d'un superviseur et permettent un accès à distance afin qu'un ingénieur puisse superviser plusieurs chambres depuis un bureau. Pour un examen plus approfondi de la manière dont ces couches interagissent, notre aperçu de contrôle intelligent en lyophilisation parcourt l'architecture dans les moindres détails.
Le fonctionnement manuel dépend de la capacité de l'opérateur à remarquer la dérive et à réagir à temps. Dans un petit laboratoire qui fonctionne bien. Dans une usine comportant plusieurs chambres fonctionnant pendant la nuit, ce n'est pas le cas, car les conséquences d'une réaction tardive sont graves dans les deux sens :
Le tableau ci-dessous résume les domaines dans lesquels l'automatisation modifie les résultats quotidiens.
| Aspect contrôle | Fonctionnement manuel | Contrôle intelligent |
|---|---|---|
| Augmentation de la température des étagères | Ajusté selon un horaire fixe ou par contrôles visuels | Corrigé en temps réel à partir des retours des sondes produits |
| Détection des points de terminaison | Minuterie fixe, souvent complétée par des heures de sécurité | Le test d'augmentation de pression termine le cycle au véritable point final |
| Réponse à la déviation | Dépend de la présence de l'opérateur à 3 heures du matin. | Alarme automatique et arrêt sécurisé |
| Documentation par lots | Journaux manuscrits, sujets aux lacunes | Enregistrements électroniques horodatés pour chaque cycle |
| Énergie par lot | Gonflé par des marges conservatrices | Réduit grâce à un chauffage précis et à un arrêt précoce en cas de panne |
L'énergie représente généralement le coût d'exploitation le plus important en lyophilisation après le travail, car les compresseurs de réfrigération et les pompes à vide fonctionnent en continu pendant la majeure partie du cycle. Des attaques de contrôle intelligentes qui coûtent dans deux directions. Premièrement, terminer un lot à son point final mesuré permet d'économiser régulièrement deux à trois heures par cycle par rapport à une minuterie rembourrée, et sur deux cents cycles ou plus par an, cela représente un bloc important de temps de compresseur récupéré. Deuxièmement, la gestion du condenseur et du dégivrage maintient l’efficacité de capture de vapeur stable au lieu de laisser l’accumulation de glace s’étendre tranquillement à chaque passage.
Le rendement est le deuxième gain. Un lot réduit ne peut pas être retraité ; il est complètement radié. Réduire le taux d’effondrement à près de zéro protège la marge dans une entreprise où un seul chargement de fruits ou de fruits de mer lyophilisés peut représenter des milliers de dollars de matières premières. Le travail suit la même logique : grâce aux enregistrements automatisés et aux alarmes connectées, un seul technicien peut superviser plusieurs chambres et les transferts de postes s'arrêtent en fonction des notes verbales. Les acheteurs comparant les systèmes peuvent également consulter nos notes sur surveillance à distance pour la lyophilisation pour voir à quoi ressemble le fonctionnement quotidien dans la pratique.
L’erreur d’approvisionnement la plus courante que nous constatons consiste à passer directement d’une curiosité de paillasse à une chambre de production complète. Un cheminement par étapes réduit ce risque : développer la recette sur une unité de laboratoire, confirmer les aspects économiques sur un équipement pilote, puis passer aux chambres industrielles en utilisant la même plate-forme de contrôle afin que les courbes validées soient conservées.
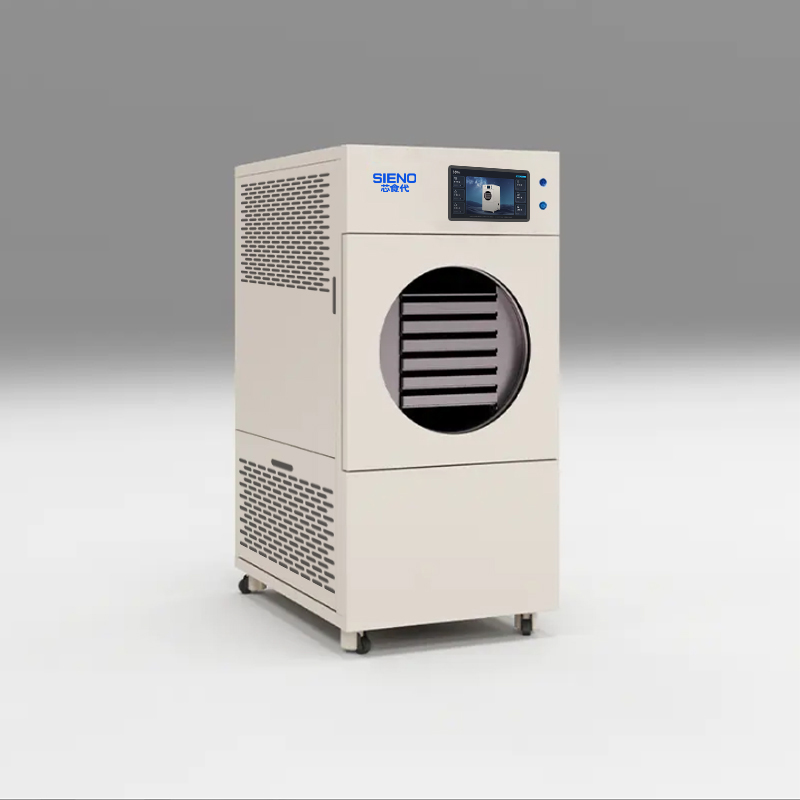 Lyophilisateur de laboratoire intégré Sieno XSD-LD-FD-20 Une unité de laboratoire carrée intégrée avec refroidissement à -45°C, 6 étagères 1 de -35°C à 80°C et des plateaux de 535x315 mm. Il convient au processus d'approvisionnement par étapes, permettant aux équipes de valider les recettes sur les équipements de laboratoire avant l'investissement pilote. Voir le produit →
Les unités de laboratoire de la classe XSDFD permettent à une équipe de formulation d'effectuer de petits essais reproductibles et d'enregistrer le comportement d'effondrement d'une recette spécifique avant qu'une décision majeure en matière d'investissement ne soit prise.
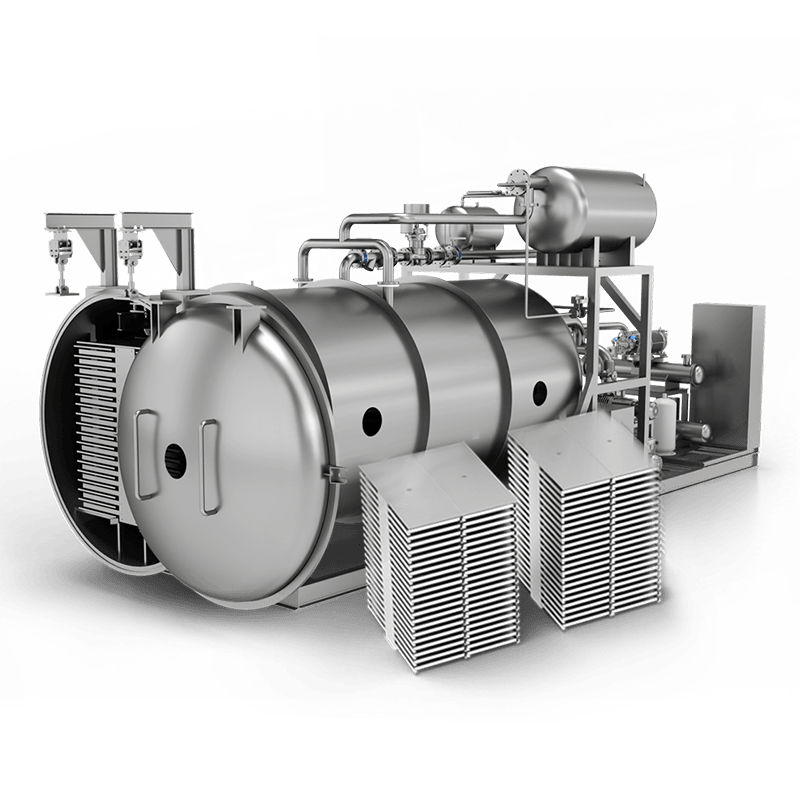 Lyophilisateur à l'échelle de production Sieno BLK-FD-50 Faisant partie de la série de production BLK-FD couvrant environ 10 à 200 mètres carrés de surface de chambre, ce modèle de taille moyenne s'adapte à la phase pilote, confirmant l'économie de la recette tout en partageant la même plate-forme de contrôle que les unités de laboratoire et industrielles. Voir le produit →
À l'échelle de la production, la série BLKFD couvre des zones de chambre allant d'environ 10 à 200 mètres carrés, et les options automatisées de chargement, de dégivrage et de surveillance permettent de gérer des systèmes plus grands avec la même petite équipe. Le détail critique est la cohérence : lorsque les machines de laboratoire, pilotes et de production partagent une même architecture de contrôle, la recette que vous avez validée à petite échelle survit à la mise à l'échelle avec beaucoup moins de surprises.
Tous les produits ne justifient pas le même niveau d’investissement. Les matériaux de grande valeur et sensibles à la chaleur récupèrent plus rapidement le coût du contrôle intelligent, car les pertes de qualité y sont les plus coûteuses. Le café lyophilisé et les boissons instantanées, les baies de qualité supérieure, les formulations probiotiques et gastro-intestinales, les aliments pour animaux de compagnie et les extraits de médecine traditionnelle entrent tous dans ce groupe. Une gamme de fruits et légumes illustre bien ce point : le séchoir doit conserver la structure cellulaire délicate de chaque produit afin que les tranches conservent leur forme, leur couleur et leur vitesse de réhydratation sur les étagères du commerce de détail.
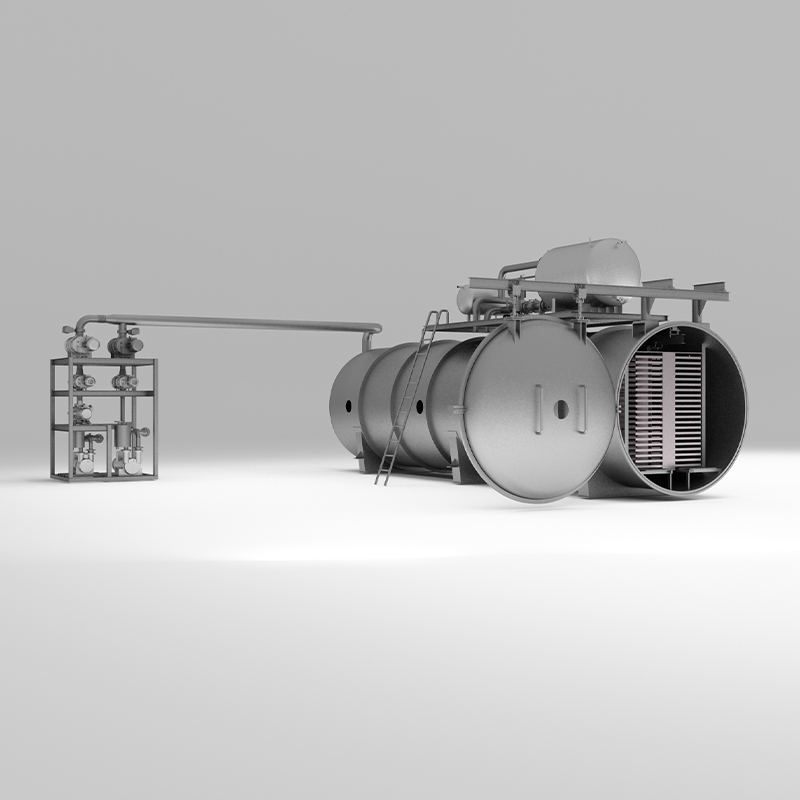 Lyophilisateur sous vide pour fruits et légumes Combinant la congélation à basse température et la sublimation sous vide, ce séchoir préserve la couleur, la forme et la qualité de réhydratation des tranches de mangue, des baies et des coupes de légumes. Des sondages précis et des recettes stockées aident les produits haut de gamme sensibles à la chaleur à atteindre la meilleure qualité. Voir le produit →
Pour ces catégories, la combinaison d'une analyse précise des produits, de recettes stockées et de tests de points finaux est ce qui transforme un résultat acceptable en un résultat de qualité supérieure qui coûte plus cher.
Une solution de lyophilisation intelligente est finalement jugée dans votre propre usine, selon votre propre recette. La première étape la plus fiable est un essai d'échantillon : envoyez un matériau représentatif, faites-le sécher selon un cycle proposé et mesurez la teneur en humidité, la réhydratation et l'apparence par rapport à vos spécifications. Comparez ces résultats avec votre processus actuel, calculez la différence d'énergie et de rendement, et la décision d'achat devient arithmétique plutôt que persuasive. Lorsque vous êtes prêt à tester, l'équipe de Sieno peut effectuer des essais sur des équipements adaptés et vous aider à traduire les résultats de laboratoire en une configuration de ligne de production adaptée à votre budget et à vos objectifs de production.

Toute la série d'équipements de lyophilisation de Sieno, couvrant de la recherche expérimentale à l'échelle industrielle, est économe en énergie, stable et fiable, avec une personnalisation flexible comme noyau, pour la production, l'optimisation des processus et de multiples domaines avec des solutions de fabrication vertes.
Sieno, basé sur la recherche d'aliments lyophilisés intelligents, fournit un support technologique de lyophilisation sur mesure pour toute la chaîne (incluant le prétraitement, la lyophilisation et l'emballage), aidant les entreprises à réaliser de multiples améliorations en termes d'efficacité, de qualité et de protection de l'environnement.
Équipement et solution
Industrie alimentaire Industrie pharmaceutique Industrie agricole Industrie des animaux de compagnie Industrie des soins de beauté Génie chimique et laboratoire Protection de l'environnement et économie circulaireLiens rapides
Accueil Produit et service À propos de nous Solutions clé en main Nouvelles récentes ContacterCoordonnées
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Ville de Zhenglu, district de Tianning, ville de Changzhou, province du Jiangsu, Chine
Suivez-nous


